

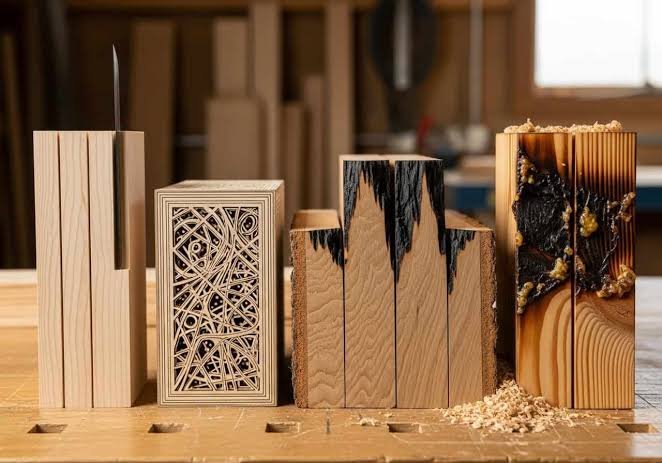
 Две заготовки одинаковой толщины могут выйти из одного лазерного станка с совершенно разным краем. На первой срез ровный, на второй заметны тёмные полосы и следы дыма. Даже если макет и настройки не менялись, это не обязательно означает неисправность оборудования. Дерево неоднородно: влажность, плотность, смола, направление волокон и клеевые слои по-разному реагируют на нагрев.
Материал задаёт пределы настройки
Начинайте не с таблицы мощности, а с определения заготовки. У массива может меняться плотность от участка к участку; особенно заметно это возле сучков и смоляных включений. Фанера добавляет ещё один фактор — клей между слоями. Если одна партия режется стабильно, а другая оставляет непрорезанные участки, сравните не только толщину, но и состав листа, качество склейки и влажность.
Для изделий с видимой кромкой полезно испытать несколько материалов до утверждения макета. На светлой сухой древесине след от реза может оказаться заметно аккуратнее, чем на смолистой. У фанеры, изготовленной для лазерной обработки, поведение часто предсказуемее, чем у случайного строительного остатка. Это помогает не тратить время на попытку исправить режимом проблему, которая исходит от самого материала.
Сделайте пробу с реальными элементами изделия
Прямой разрез на обрезке покажет, проходит ли луч сквозь лист, но не проверит всё изделие. Добавьте к пробе угол, небольшое отверстие и длинную видимую сторону. Оцените, одинаково ли прорезались эти элементы, легко ли отделяется деталь, нет ли сильного потемнения сверху и снизу. Если готовое изделие собирается из пазов, сразу проверьте посадку: фактическая ширина реза влияет на размер соединения.
Меняйте скорость и мощность постепенно, записывая результат каждой пробы. Слишком малой энергии не хватит на сквозной рез. Если же луч задерживается на материале слишком долго, вокруг контура накапливается тепло и темнеет поверхность. Для разных пород и толщин сохраните отдельные карточки режимов. Числа, найденные для одной машины, не следует механически переносить на другую: состояние оптики, фокус и конструкция подачи воздуха тоже влияют на результат.
Особое внимание уделите плоскостности. Лист, поднятый над опорой в середине, окажется вне настроенного фокуса; в одном месте рез будет чистым, в другом — неполным. Опора должна удерживать материал устойчиво и позволять дыму уходить из зоны обработки. Если следы появляются только на обратной стороне, осмотрите поверхность стола и положение линии реза относительно ламелей, прежде чем снова увеличивать мощность.
Дым и обдув — часть качества, а не дополнение
При обработке дерева образуются дым и частицы. Работающая вытяжка удаляет их из камеры, а предусмотренная станком подача воздуха помогает снизить риск вспышки у точки реза и загрязнения оптики. Слабая вытяжка оставляет налёт на поверхности; настройка одной только мощности этого не решит. Проверяйте поток воздуха и чистоту оборудования по инструкции производителя перед серией, особенно после резки материала с большим количеством смолы.
Защитная маска на поверхности иногда уменьшает следы дыма, но её поведение тоже нужно испытать: неподходящее покрытие может подгорать или оставлять клей. Если внешний вид особенно важен, проверьте отделку на пробной детали после снятия маски, а не только сразу после выхода со стола. Так можно обнаружить дефект до раскроя всей партии.
Выбор машины становится понятнее, когда известны материалы, максимальный формат листа и ожидаемое число деталей за смену. Для мастерской, которая регулярно режет и гравирует дерево, лазерные станки по дереву стоит сравнивать вместе с доступными столами, вытяжкой и удобством обслуживания. Одной цифры мощности недостаточно, чтобы оценить повторяемость чистого реза.
Стабильная кромка получается из сочетания подходящей древесины, ровной заготовки, проверенного режима и отвода дыма. Сохранённый образец с подписью материала полезнее универсального обещания «режет любое дерево»: он показывает, что именно мастерская сможет повторить в следующем заказе.